
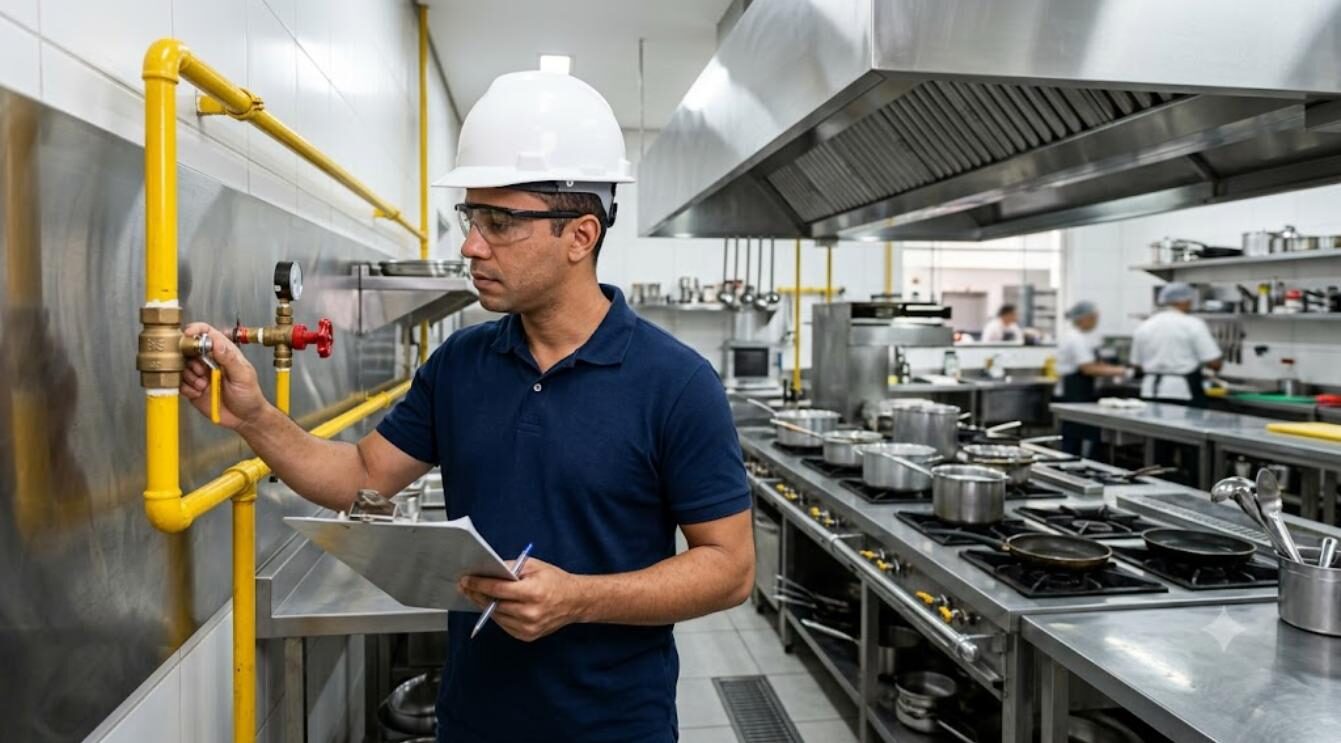
O projeto de gás para cozinha industrial é o documento de engenharia que dimensiona a rede de gás combustível de uma unidade de produção de refeições em escala — refeitório, cozinha central, hospital, escola, hotel ou indústria de alimentos — a partir da carga térmica instalada, da curva de produção e dos requisitos de segurança ativa. Ele define pressão de operação, estação de redução e medição, setorização de ramais, bloqueio de emergência, detecção de gás, ventilação e ensaios, e é assinado por engenheiro habilitado com ART registrada no CREA-MG.
A diferença entre uma cozinha industrial e uma cozinha de restaurante não é o tamanho: é o regime. Um restaurante tem pico de duas horas. Uma cozinha industrial que produz 3.000 refeições por dia opera com carga elevada por seis a dez horas ininterruptas, muitas vezes com gerador de vapor, marmiteiro, caldeirões de grande volume e túnel de lavagem. A rede de gás deixa de ser “instalação predial” e passa a ser utilidade de processo — com todas as exigências que isso implica.
Em Belo Horizonte e na Região Metropolitana, atendemos cozinhas industriais de hospitais, indústrias com refeitório próprio, cozinhas centrais de catering e unidades de alimentação escolar. Este guia reúne o que vemos em campo: onde as redes falham, qual norma governa cada faixa de pressão, por que a NR-13 entra na conversa, como a rede de gás convive com rede de gases medicinais em ambiente hospitalar e quanto custa cada etapa em BH.
O que caracteriza uma cozinha industrial
Não existe um número mágico que separe cozinha comercial de cozinha industrial, mas há um conjunto de características que muda completamente o projeto: produção em lote, equipamentos de grande volume, turnos encadeados, exigência sanitária de fluxo unidirecional e, com frequência, geração de vapor.
Classificação prática por volume de produção
| Porte | Refeições/dia | Carga térmica típica | Característica do projeto de gás |
|---|---|---|---|
| Cozinha comercial ampliada | até 300 | 150.000 – 300.000 kcal/h | Baixa pressão, rede única, medidor simples |
| Cozinha industrial de pequeno porte | 300 – 1.000 | 300.000 – 600.000 kcal/h | Setorização de ramais, bloqueio de emergência |
| Cozinha industrial de médio porte | 1.000 – 3.000 | 600.000 – 1.200.000 kcal/h | Média pressão com EPRM, detecção de gás |
| Cozinha central / grande porte | acima de 3.000 | acima de 1.200.000 kcal/h | Gerador de vapor, NR-13, medição setorizada e telemetria |
Tipologias que exigem tratamento diferente
- Refeitório industrial: produção concentrada em dois ou três horários rígidos. Carga de pico severa e curta, com pouca tolerância a falha — parar a cozinha significa parar a fábrica.
- Cozinha central de catering: produção contínua, resfriamento rápido e transporte. Alta demanda de vapor e água quente, além dos equipamentos de cocção.
- Cozinha hospitalar: opera 24 horas, com dietas especiais e exigência sanitária máxima. A rede de gás combustível convive fisicamente com redes de gases medicinais — interface crítica que tratamos em seção específica.
- Cozinha escolar / alimentação institucional: sazonalidade forte, equipes rotativas, necessidade de operação simples e à prova de erro do usuário.
- Cozinha de hotel: múltiplos pontos de produção (restaurante, banquetes, room service) alimentados pela mesma rede, com simultaneidade difícil de prever.
Normas e regulamentos aplicáveis ao projeto de gás de cozinha industrial
Este é o ponto onde a maioria dos projetos nasce errado. Cozinha industrial não é instalação residencial e, acima de certa pressão, também deixa de ser regida pela norma de instalação interna predial.
A NBR 15358 e o limite de 40 kPa
A ABNT NBR 15358 rege redes de distribuição interna para gases combustíveis em instalações de uso não residencial com pressão de até 40 kPa. É a norma base da grande maioria das cozinhas industriais, porque a rede interna opera em baixa pressão junto aos equipamentos. Ela define materiais, traçado, ventilação, bloqueio, identificação e ensaios. A NBR 15526, muito citada em conteúdos genéricos, aplica-se a instalações residenciais e não é a referência correta para dimensionar uma cozinha industrial.
Quando a rede entra em média pressão: NBR 12712 e a EPRM
Em cozinhas de médio e grande porte, transportar 800.000 kcal/h em baixa pressão exigiria diâmetros antieconômicos — tubos de 3″ ou 4″ atravessando a edificação. A solução de engenharia é conduzir o gás em média pressão até junto da área de consumo e reduzir localmente, por meio de uma estação de redução de pressão e medição (EPRM). Isso reduz drasticamente o diâmetro do ramal principal, mas transfere o projeto para o escopo da ABNT NBR 12712 e do padrão da concessionária, com requisitos adicionais de localização, ventilação, alívio, proteção mecânica e sinalização da estação.
NR-13: quando a cozinha industrial passa a ter vaso de pressão e caldeira
Cozinha industrial de grande porte frequentemente usa vapor para caldeirões encamisados, marmiteiros, panelas basculantes e túnel de lavagem. A partir do momento em que existe um gerador de vapor ou vaso de pressão nos limites de aplicação, entra em cena a NR-13, com prontuário, registro de segurança, projeto de instalação, inspeção periódica por Profissional Legalmente Habilitado e operador treinado. Não é raro encontrar uma caldeira de baixa capacidade instalada como se fosse eletrodoméstico, sem prontuário e sem inspeção — o que, além do risco, invalida seguro e trava o AVCB.
| Norma / regulamento | Escopo | Onde incide na cozinha industrial |
|---|---|---|
| ABNT NBR 15358 | Rede interna não residencial até 40 kPa | Dimensionamento e execução da rede de cocção |
| ABNT NBR 12712 | Transporte e distribuição de gás combustível | Ramal em média pressão e EPRM |
| ABNT NBR 13523 | Central de GLP | Tanque a granel ou bateria de cilindros |
| ABNT NBR 14518 | Ventilação para cozinhas profissionais | Coifas, dutos, exaustão e ar de reposição |
| ABNT NBR 12188 | Sistemas centralizados de gases medicinais | Cozinha hospitalar — interface e segregação de redes |
| NR-13 | Caldeiras, vasos de pressão e tubulações | Gerador de vapor e vasos da área de utilidades |
| NR-12 | Segurança em máquinas e equipamentos | Proteções e comandos dos equipamentos de cocção |
| RDC ANVISA nº 216/2004 | Boas práticas em serviços de alimentação | Fluxo, exaustão e controle de contaminação |
| Lei MG nº 14.130/2001 e Decreto nº 44.746/2008 | Segurança contra incêndio e pânico em MG | Base legal do AVCB e das Instruções Técnicas do CBMMG |
| Lei nº 6.496/1977 e Resolução CONFEA nº 1.025/2009 | Responsabilidade técnica | ART de projeto, execução, ensaio e laudo técnico no CREA-MG |
Carga térmica em cozinha industrial: da refeição ao diâmetro do tubo
O dimensionamento começa pela produção. Antes de listar equipamentos, o projeto precisa entender quantas refeições por dia, em quantos turnos, com qual cardápio e com qual grau de pré-preparo. Uma unidade que recebe insumos já porcionados tem carga térmica muito menor do que outra que cozinha do zero.
Estimativa preliminar por volume de produção
Para orçamento e estudo de viabilidade, usamos uma faixa de referência de 250 a 450 kcal/h por refeição/dia de carga instalada, considerando cocção, água quente e vapor. Uma unidade de 2.000 refeições/dia cai, portanto, na faixa de 500.000 a 900.000 kcal/h. É estimativa — o projeto definitivo é feito equipamento por equipamento, pela placa de identificação.
Potências típicas de equipamentos industriais
| Equipamento | Potência típica (kcal/h) | Equivalente (kW) | Regime de operação |
|---|---|---|---|
| Fogão industrial 6 bocas com forno | 60.000 – 90.000 | 70 – 105 | Contínuo no turno de produção |
| Caldeirão a gás 200 a 500 L | 40.000 – 90.000 | 47 – 105 | Carga plena no aquecimento inicial |
| Panela basculante a gás | 30.000 – 60.000 | 35 – 70 | Cíclico, alta demanda de partida |
| Fritadeira industrial de esteira | 30.000 – 60.000 | 35 – 70 | Contínuo |
| Forno combinado de grande porte | 25.000 – 50.000 | 29 – 58 | Modulante, parte em carga plena |
| Chapa / grelha industrial | 20.000 – 40.000 | 23 – 47 | Contínuo |
| Gerador de vapor de baixa capacidade | 150.000 – 600.000 | 175 – 700 | Modulante; maior consumidor da unidade |
| Aquecedor de água de acumulação (utilidades) | 60.000 – 200.000 | 70 – 233 | Demanda concentrada na lavagem |
| Túnel de lavagem com aquecimento a gás | 50.000 – 150.000 | 58 – 175 | Contínuo após o serviço |
| Marmiteiro / linha de envase quente | 20.000 – 50.000 | 23 – 58 | Concentrado no fechamento do lote |
Simultaneidade: por que a curva de produção substitui a tabela
Em instalação residencial existe fator de simultaneidade tabelado. Em cozinha industrial, o critério correto é construir a curva de demanda a partir do processo. Na prática, isso significa mapear com o nutricionista responsável e com a chefia de produção o que está aceso em cada faixa de horário. O resultado costuma surpreender: o pico não é na hora do almoço, é cerca de duas horas antes — quando caldeirões, gerador de vapor e água quente aquecem simultaneamente do zero, todos em carga plena. É esse instante que dimensiona a rede, não o momento em que a comida está pronta.
Adotar simultaneidade otimista aqui é o erro que gera a falha mais difícil de diagnosticar: a cozinha funciona perfeitamente durante o dia e perde pressão sempre no mesmo horário da madrugada ou do início da manhã, quando tudo parte junto.
Perda de carga em rede longa e o critério de verificação
Cozinha industrial tem rede longa: da central ou da EPRM até o último caldeirão podem existir 60, 100 ou 150 metros com dezenas de derivações. O cálculo é feito trecho a trecho, verificando simultaneamente:
- Perda de carga acumulada até o ponto mais desfavorável, mantida na prática de projeto em torno de 10% da pressão nominal de operação. Em rede a 2,0 kPa, a margem é de poucas centenas de pascals para toda a instalação.
- Velocidade do gás, usualmente limitada a 20 m/s em baixa pressão para evitar ruído, vibração e arraste de particulado para os injetores.
- Comprimento equivalente de curvas, tês, válvulas, filtros e reduções — em cozinha industrial, as singularidades podem representar de 30% a 50% da perda total.
- Reserva de crescimento: prevemos rotineiramente de 20% a 30% de folga de capacidade, porque cozinha industrial muda de cardápio e de equipamento com frequência.
Arquitetura da rede: EPRM, ramais setorizados e bloqueio
Estação de redução de pressão e medição
A EPRM é o coração da instalação de médio e grande porte. Ela recebe o gás em média pressão, filtra, reduz em dois estágios, mede e entrega à rede interna na pressão de projeto. Requisitos que verificamos sempre: local ventilado e acessível, proteção mecânica contra impacto, válvula de bloqueio manual externa e identificada, dispositivo de alívio com descarga em local seguro, manômetros nos dois estágios e sinalização de risco. Estação instalada dentro de área de produção, atrás de estoque ou sem acesso para manutenção é não conformidade recorrente.
Setorização por área de produção
Cozinha industrial não pode ser desligada por inteiro para trocar uma válvula. O projeto deve prever ramais setorizados — cocção, utilidades/vapor, panificação, lavagem — cada um com bloqueio próprio, identificado e acessível. Isso permite manutenção corretiva sem parar a produção do dia e reduz drasticamente o volume de gás envolvido em qualquer intervenção.
Válvula de bloqueio de emergência e acionamento remoto
Em unidades de médio e grande porte, especificamos válvula solenoide de bloqueio na entrada da rede, normalmente fechada, com acionamento por botoeira de emergência instalada na rota de fuga — fora da área de risco, onde o operador consegue alcançar ao sair. É um item de custo modesto que muda completamente a resposta a incidentes: o funcionário não precisa entrar na cozinha em chamas para fechar registro.
Detecção de gás e intertravamento: a camada de segurança ativa
Onde instalar sensores — e a diferença entre GN e GLP
Posicionamento de detector é física simples que muita instalação erra:
- Gás natural é mais leve que o ar: acumula no teto. Sensores devem ficar na parte superior do ambiente, próximos à laje e afastados do fluxo direto da coifa, que dilui a nuvem e mascara a leitura.
- GLP é mais denso que o ar: escoa e acumula no piso, em canaletas, poços, ralos e subsolos. Sensores devem ficar próximos ao piso, e o projeto precisa avaliar caminhos de escoamento até áreas confinadas.
A detecção deve ser interligada a alarme audiovisual e ao bloqueio automático da entrada de gás. Detector que apenas apita, sem cortar o fornecimento, protege pouco em unidade que opera com equipe rotativa e ruído alto.
Intertravamento entre gás e exaustão
Este é o intertravamento mais importante e o mais ausente nas instalações que vistoriamos: a rede de gás só deve permitir consumo com o sistema de exaustão em operação. A lógica é direta — se o exaustor está desligado ou o inversor falhou, a válvula solenoide não libera gás. Isso elimina de uma só vez o cenário de combustão em ambiente sem renovação de ar, que é a origem das intoxicações por monóxido de carbono em cozinha fechada. Da mesma forma, o ar de reposição deve partir junto com a exaustão, nunca depois.
Ventilação e exaustão: NBR 14518 e o balanço de ar que ninguém calcula
Em cozinha industrial, a exaustão movimenta volumes de ar muito maiores do que em restaurante — dezenas de milhares de metros cúbicos por hora. Se o projeto não fecha o balanço de ar, a instalação de gás paga a conta.
Ar de reposição dimensionado, não improvisado
A ABNT NBR 14518 orienta o projeto de ventilação de cozinhas profissionais, incluindo captação, dutos, velocidade e reposição de ar. Na prática de campo, o ar de reposição precisa cobrir a ordem de 80% a 90% da vazão exaurida, insuflado de forma difusa e sem criar corrente sobre os queimadores — jato direto de insuflamento em cima da chama é tão prejudicial quanto a falta de ar. Onde não é possível insuflamento mecânico, o projeto de gás precisa comprovar aberturas permanentes com área livre suficiente, não obstruídas por tela fina, marcenaria ou estoque encostado.
Depressão, chama instável e monóxido de carbono
Sinais de que o balanço de ar está errado, na ordem em que aparecem:
- Porta da cozinha que fica difícil de abrir ou que “puxa” ao ser destravada.
- Assobio em frestas e sob portas quando a exaustão liga.
- Chama arrastada, alaranjada, que se apaga sozinha em queimador de fundo.
- Fuligem em coifa, forro e fundo de panela.
- Refluxo de produtos de combustão em aquecedores de exaustão natural instalados no mesmo ambiente.
- Queixas recorrentes de dor de cabeça, sonolência e náusea ao fim do turno — suspeita direta de monóxido de carbono.
Pressão relativa e requisito sanitário
Há ainda um conflito clássico que o projeto integrado resolve: a RDC ANVISA nº 216/2004 e as boas práticas exigem fluxo unidirecional e controle de contaminação, o que costuma demandar áreas limpas com leve pressão positiva. Já a área de cocção precisa de exaustão intensa. Definir quais ambientes ficam positivos, neutros ou negativos — e garantir que a área de cocção não fique excessivamente negativa — é decisão de projeto que envolve simultaneamente gás, ventilação e vigilância sanitária.
Cozinha industrial hospitalar: a interface com gases medicinais
Esta seção existe porque é o cruzamento técnico que mais gera incidente evitável em hospital, e raramente aparece em material sobre cozinha industrial. Em uma unidade hospitalar, a cozinha industrial convive fisicamente com a rede de gases medicinais — oxigênio, ar medicinal, óxido nitroso e vácuo clínico — regida pela ABNT NBR 12188. Shafts, forros técnicos, casas de máquinas e passagens horizontais são compartilhados.
Segregação física e identificação de redes
- Nunca compartilhar shaft entre rede de gás combustível e rede de oxigênio ou ar medicinal sem segregação e ventilação adequadas. Vazamento de combustível em ambiente enriquecido com oxigênio é um cenário de incêndio de altíssima severidade.
- Identificação por cor e etiquetagem em todo o percurso, especialmente em travessias e forros. Já encontramos tubo de cobre de gás combustível e de oxigênio correndo lado a lado, ambos sem identificação — o risco de conexão cruzada em uma futura manutenção é real e potencialmente fatal.
- Rotina de comissionamento distinta: rede medicinal exige ensaio de identidade cruzada e verificação de pureza, procedimentos que não existem em rede de gás combustível. Misturar equipes e procedimentos é fonte de erro.
- Afastamento de fontes de ignição em relação a válvulas de seção e réguas de oxigênio, e cuidado especial com trabalho a quente (brasagem) em áreas com rede medicinal em operação.
Em projetos hospitalares em Belo Horizonte, tratamos as duas redes no mesmo caderno de compatibilização justamente para que essa interface seja explícita no papel — e não descoberta pelo eletricista que vai instalar uma luminária no forro cinco anos depois.
Gerador de vapor e NR-13 na cozinha industrial
Quando a unidade usa vapor, a área de utilidades muda o patamar de exigência. Pontos que verificamos:
- Prontuário do equipamento completo, com projeto de instalação, memorial e registro de segurança operacional.
- Inspeções periódicas de segurança realizadas por Profissional Legalmente Habilitado, nos prazos da NR-13, com relatório e recomendações registradas.
- Operador treinado e documentação de capacitação — item frequentemente ausente em cozinha, onde o gerador acaba operado por auxiliar sem treinamento formal.
- Casa de caldeira ou área específica com ventilação, saída de emergência, dispositivos de segurança testados e distância adequada de áreas de permanência.
- Válvula de segurança aferida e sistema de alimentação de água com tratamento — incrustação em serpentina é causa comum de superaquecimento e de aumento de consumo de gás.
Ensaios, comissionamento e documentação
Teste de estanqueidade em rede extensa
Rede longa e de grande volume exige método mais cuidadoso do que uma instalação predial:
- Fluido de ensaio: ar comprimido isento de óleo ou nitrogênio. Nunca oxigênio, nunca o próprio gás combustível.
- Ensaio por seções: testar 150 metros de uma vez torna a localização de vazamento uma caça ao tesouro. Setorizar o ensaio acompanha a setorização do projeto.
- Estabilização térmica: em rede de grande volume, variação de temperatura ambiente altera a pressão indicada. Sem período de estabilização, gera-se falso positivo e falso negativo.
- Instrumento adequado: manômetro com resolução compatível e calibração rastreável, registrado no laudo com número de série.
- Duas etapas: antes do fechamento de forros e alvenarias e após a conclusão, com a rede completa.
Purga e inertização com nitrogênio
Antes da admissão do gás, a rede deve ser purgada para remover ar, umidade e resíduos de montagem. Em redes de maior volume, a purga com nitrogênio evita a formação de mistura inflamável dentro da tubulação durante a transição — procedimento que, em rede longa de cozinha industrial, deixa de ser refinamento e passa a ser boa prática obrigatória. A purga é feita com descarga em local seguro, ventilado e com monitoramento de atmosfera.
As built, laudo técnico e ART
A documentação final de uma cozinha industrial deve incluir projeto as built (o que foi efetivamente executado, não o que foi desenhado), memorial de cálculo, especificação de materiais aplicados, relatório de ensaio de estanqueidade, registro de purga e comissionamento, planilha de regulagem de pressão dinâmica por equipamento, manual de operação e plano de manutenção — tudo amparado por ART registrada no CREA-MG. Sem as built, a próxima reforma vai perfurar a tubulação de gás: é uma questão de tempo.
Sinais de que a instalação já precisa de vistoria técnica
- Perda de pressão sempre no mesmo horário — indicativo clássico de subdimensionamento no pico de aquecimento.
- Chama amarelada, arrastada ou instável em equipamentos de fundo de rede.
- Formação de gelo em cilindros ou tanque de GLP durante a produção (vaporização insuficiente).
- Fuligem em coifa, dutos e forro; panelas escurecendo mais rápido que o normal.
- Consumo de gás crescente sem aumento correspondente de refeições produzidas.
- Ruído ou assobio na tubulação (velocidade excessiva) e vibração em ramais.
- Detectores de gás em alarme intermitente, silenciados pela operação.
- Ausência de bloqueio setorizado ou de botoeira de emergência acessível.
- Gerador de vapor sem prontuário atualizado ou com inspeção NR-13 vencida.
- Nenhum laudo de estanqueidade emitido nos últimos 12 meses.
- Funcionários relatando dor de cabeça, tontura ou náusea ao fim do turno.
Erros que colocam a instalação em risco
1. Projetar cozinha industrial com critério residencial
Aplicar a NBR 15526 e a tabela de simultaneidade residencial a uma unidade de 2.000 refeições/dia produz uma rede subdimensionada por construção. O sintoma é perda de pressão no momento de partida coletiva dos equipamentos, e a correção envolve refazer o ramal principal.
2. Somar potências sem construir a curva de produção
Somar tudo e aplicar um fator arbitrário é tão errado quanto ignorar simultaneidade. Sem entender o processo, o projeto acerta o total e erra o instante crítico — que quase sempre é o aquecimento inicial, não o serviço.
3. Não setorizar a rede
Rede sem bloqueio por área obriga a parar a unidade inteira para qualquer manutenção. O que acontece na vida real: a manutenção é feita com a rede pressurizada, porque parar a cozinha de um hospital ou de uma fábrica não é opção. É assim que ocorrem os acidentes de manutenção.
4. Instalar a EPRM em local inadequado
Estação de redução dentro da área de produção, atrás de estoque, sem ventilação ou sem acesso para manutenção. Além de reprovar em vistoria, impede a inspeção periódica que garante o desempenho dos reguladores.
5. Detecção de gás no lugar errado
Sensor de GLP instalado no teto ou sensor de gás natural junto ao piso simplesmente não detecta. Igualmente ineficaz é o sensor instalado no fluxo direto da coifa, que dilui a nuvem antes da leitura.
6. Exaustão sem ar de reposição
Coifa potente e edificação vedada resultam em depressão severa, chama instável e monóxido de carbono. É o erro mais perigoso da lista porque não gera ruído nem cheiro — a vítima é o funcionário, não o equipamento.
7. Gerador de vapor sem prontuário e sem inspeção NR-13
Tratar o gerador de vapor como um equipamento de cozinha. Sem prontuário, sem registro de segurança, sem inspeção por profissional habilitado e com operador não capacitado. Risco elevado e passivo trabalhista e securitário garantido.
8. Mangueira flexível em serviço permanente
Equipamento industrial fixo alimentado por mangueira longa, emendada ou passando por região de calor radiante. Mangueira é para o trecho final e curto, com bloqueio individual antes dela.
9. Rede de gás compartilhando shaft com rede de gases medicinais
Em cozinha hospitalar, é a não conformidade de maior severidade potencial e a de menor visibilidade. Exige segregação, ventilação e identificação integral do percurso.
10. Ausência de as built
Sem registro do que foi executado, cada reforma futura é uma escavação às cegas. Perfuração de tubulação de gás durante obra de terceiros é uma das causas mais frequentes de vazamento em unidades consolidadas.
Quando o condomínio deve se preocupar
Cozinhas industriais em Belo Horizonte estão frequentemente dentro de edificações compartilhadas: torres comerciais com restaurante corporativo, shoppings com praça de alimentação e cozinha central, hospitais em regime condominial, edifícios mistos com refeitório em pavimento técnico. Nesses casos, o risco é da edificação, e o síndico ou administrador tem dever de conservação.
Situações de alerta imediato
- Ocupante que ampliou a operação — o refeitório passou de 200 para 800 refeições/dia sem revisão do dimensionamento da prumada comum e sem novo projeto.
- Instalação de gerador de vapor em área comum ou pavimento técnico, sem prontuário NR-13 e sem comunicação formal ao condomínio.
- Uso da central de GLP da edificação por cozinha industrial, sem verificação de capacidade e de taxa de vaporização — o restante da edificação perde pressão no pico da cozinha.
- Obra do ocupante que interferiu em prumada, shaft ou ventilação permanente de área comum.
- Exaustão descarregando em local irregular, gerando reclamação de vizinhos, autuação e, muitas vezes, adaptação clandestina que estrangula o duto e agrava a depressão.
- AVCB da edificação pendente por não conformidade da cozinha — o certificado é da edificação inteira, não do ocupante.
- Odor de gás em garagem, subsolo ou casa de máquinas, situação crítica em instalações com GLP, onde o gás desce e se acumula.
O que exigir formalmente do ocupante
- Projeto de gás atualizado, com memorial de cálculo, as built e ART registrada no CREA-MG.
- Laudo de teste de estanqueidade vigente da rede interna da unidade.
- Prontuário e último relatório de inspeção NR-13, quando houver gerador de vapor ou vaso de pressão.
- Comprovação de manutenção de coifa, dutos e sistema de ar de reposição.
- Registro de operação dos sistemas de detecção de gás e do intertravamento com a exaustão.
- Notificação e prazo formalizados em ata — a omissão comprovada do síndico gera responsabilidade própria.
O caminho mais eficiente é o condomínio contratar vistoria técnica independente da interface entre áreas comuns e a cozinha industrial. O laudo dá base objetiva para notificar, prazo defensável e proteção jurídica ao síndico.
Quanto custa um projeto de gás para cozinha industrial em Belo Horizonte
Em Belo Horizonte, o projeto de gás para cozinha industrial custa tipicamente de R$ 6.000 a R$ 25.000, conforme a carga térmica instalada, a necessidade de estação de redução e medição, a existência de gerador de vapor e o nível de automação de segurança. Execução, ensaios e laudos são orçados separadamente.
| Serviço | Faixa praticada em BH | Principais fatores de variação |
|---|---|---|
| Projeto — cozinha industrial de pequeno porte (300 a 1.000 refeições/dia) | R$ 6.000 – R$ 11.000 | Nº de pontos, setorização, tipo de gás |
| Projeto — médio porte (1.000 a 3.000 refeições/dia) | R$ 11.000 – R$ 18.000 | EPRM, média pressão, detecção e intertravamento |
| Projeto — cozinha central / grande porte | R$ 18.000 – R$ 35.000 | Gerador de vapor, NR-13, compatibilização multidisciplinar |
| Estação de redução de pressão e medição (EPRM) instalada | R$ 14.000 – R$ 45.000 | Vazão, nº de estágios, abrigo e proteção |
| Execução de rede em aço-carbono (média/baixa pressão) | R$ 220 – R$ 480 / metro | Diâmetro, altura de trabalho, obra em operação |
| Central de GLP a granel (tanque estacionário) instalada | R$ 25.000 – R$ 80.000 | Capacidade, base civil, afastamentos e proteção |
| Sistema de detecção de gás com bloqueio automático | R$ 6.000 – R$ 22.000 | Nº de sensores, central, solenoide e integração |
| Intertravamento gás × exaustão | R$ 3.500 – R$ 12.000 | Painel, sensores de fluxo e lógica de comando |
| Teste de estanqueidade com laudo e ART | R$ 1.800 – R$ 5.500 | Extensão da rede e nº de seções ensaiadas |
| Laudo técnico de gás para AVCB | R$ 2.000 – R$ 6.000 | Porte da unidade e grau de não conformidade |
| Inspeção NR-13 de gerador de vapor | R$ 2.500 – R$ 8.000 | Tipo, capacidade e escopo (interna/externa/hidrostática) |
| Telemetria e medição setorizada (por ponto) | R$ 2.500 – R$ 6.000 + mensalidade | Medidor, comunicação e integração de dados |
| Contrato de manutenção preventiva | R$ 900 – R$ 3.500 / visita | Frequência, nº de equipamentos e escopo do laudo |
Faixas de referência para 2026 na Região Metropolitana de Belo Horizonte. Valores definitivos exigem vistoria técnica: duas unidades com o mesmo número de refeições podem ter cargas térmicas e complexidades muito diferentes.
Onde economizar e onde nunca economizar
- Economize congelando o layout e a lista de equipamentos antes do projeto — cada remanejamento após a execução custa mais que o projeto.
- Economize adotando média pressão com redução local em unidades de grande porte: o ramal principal fica muito menor e o custo de material cai.
- Economize executando gás, elétrica e exaustão na mesma frente de obra.
- Nunca economize em setorização e bloqueio: eles pagam a si mesmos na primeira manutenção sem parada de produção.
- Nunca economize em detecção, intertravamento e ensaio de estanqueidade — são as barreiras que protegem pessoas.
Manutenção, telemetria e eficiência energética
Plano de manutenção para cozinha industrial
| Periodicidade | Atividade | Executante |
|---|---|---|
| Diária | Checklist de chama, odor, mangueiras e fechamento de bloqueios ao fim do turno | Equipe de produção |
| Semanal | Limpeza de filtros de coifa; verificação de aberturas de ventilação desobstruídas | Manutenção interna |
| Mensal | Teste funcional de detectores, alarme e válvula de bloqueio de emergência | Manutenção / engenharia |
| Trimestral | Verificação de pressão dinâmica por setor; regulagem de queimadores e ar primário | Empresa de engenharia de gás |
| Semestral | Inspeção de EPRM, reguladores, filtros e válvulas; limpeza de dutos de exaustão | Engenharia especializada |
| Anual | Teste de estanqueidade com laudo e ART; revisão do as built | Engenheiro responsável |
| Conforme NR-13 | Inspeção de segurança de gerador de vapor e vasos de pressão | Profissional Legalmente Habilitado |
Telemetria e medição setorizada: gás deixa de ser custo cego
Em cozinha industrial, o gás é uma das maiores linhas de custo variável e quase nunca é medido por área. Com medição setorizada e telemetria, o gestor passa a acompanhar consumo por setor, por turno e por refeição produzida. O que aparece na prática, com frequência: consumo residual em horário sem produção (vazamento ou equipamento aceso esquecido), gerador de vapor mantido em pressão por horas sem demanda, forno ligado muito antes do necessário e desvio súbito indicando queimador desregulado ou incrustação em serpentina. O indicador que recomendamos acompanhar é kcal por refeição produzida — ele revela ineficiência que o valor absoluto da fatura esconde.
Oportunidades reais de eficiência
- Regulagem de ar primário em todos os queimadores: ajuste simples, sem investimento, com ganho mensurável de rendimento.
- Isolamento térmico de linhas de vapor e condensado, e recuperação de condensado para a alimentação do gerador.
- Tratamento de água do gerador de vapor: incrustação de poucos milímetros já eleva o consumo de gás de forma significativa.
- Sequenciamento de partida dos equipamentos, escalonando o aquecimento inicial e reduzindo o pico que dimensiona a rede.
- Manutenção de coifas e dutos: duto engordurado aumenta a perda de carga, o exaustor perde vazão e a combustão piora.
Como escolher a empresa de engenharia para o projeto
- Registro no CREA-MG da empresa e do engenheiro responsável técnico, com emissão de ART para projeto, execução, ensaio e laudo.
- Memorial de cálculo entregue, com a curva de demanda construída a partir do processo produtivo — não apenas uma soma de potências.
- Experiência comprovada em unidades de alimentação em escala: refeitório, hospital, cozinha central. Regime industrial é diferente de regime comercial.
- Capacidade de compatibilizar disciplinas: gás, exaustão, elétrica, automação e, em hospital, gases medicinais.
- Domínio de NR-13 quando houver vapor, com acesso a Profissional Legalmente Habilitado para inspeção.
- Instrumentos calibrados com certificado rastreável e método de ensaio documentado.
- Disponibilidade para obra em janela noturna ou de parada, condição básica em unidade que não pode interromper produção.
A Engethink Engenharia atua em Belo Horizonte e em toda a Região Metropolitana — Contagem, Betim, Nova Lima, Santa Luzia e Ribeirão das Neves — em projeto, execução, comissionamento, laudo técnico e manutenção de instalações de gás combustível, além de infraestrutura de gases medicinais em ambiente hospitalar.
Perguntas frequentes sobre projeto de gás para cozinha industrial
Cozinha industrial é obrigada a ter projeto de gás?
Sim. Instalações de gás combustível de uso não residencial exigem projeto elaborado por engenheiro habilitado, com ART registrada no CREA-MG. O projeto integra o processo de segurança contra incêndio junto ao Corpo de Bombeiros Militar de Minas Gerais e é pré-requisito para o AVCB e para o licenciamento da unidade.
Qual norma se aplica ao projeto de gás de cozinha industrial?
A base é a ABNT NBR 15358, para redes internas de uso não residencial até 40 kPa. Quando há trecho em média pressão e estação de redução, aplica-se também a ABNT NBR 12712. Complementam o conjunto a NBR 13523 (central de GLP), a NBR 14518 (ventilação de cozinhas profissionais), a NBR 12188 em ambiente hospitalar e a NR-13 quando existe gerador de vapor ou vaso de pressão.
Como se calcula a carga térmica de uma cozinha industrial?
Somando a potência de placa de todos os equipamentos a gás e aplicando a curva de demanda construída a partir do processo produtivo, e não uma tabela de simultaneidade residencial. Para estimativa preliminar, usa-se a faixa de 250 a 450 kcal/h por refeição/dia. O dimensionamento final verifica perda de carga, velocidade do gás e comprimento equivalente trecho a trecho.
Qual a diferença entre projeto de gás para restaurante e para cozinha industrial?
O restaurante tem pico curto e concentrado, rede de baixa pressão e carga usualmente abaixo de 300.000 kcal/h. A cozinha industrial opera com carga elevada por muitas horas, frequentemente exige média pressão com estação de redução, setorização de ramais, detecção de gás com bloqueio automático e, quando há vapor, atendimento à NR-13.
Detector de gás é obrigatório em cozinha industrial?
A exigência depende do porte, do tipo de gás, do local de instalação e das Instruções Técnicas aplicáveis. Independentemente da obrigatoriedade formal, em unidades de médio e grande porte a detecção com bloqueio automático e intertravamento com a exaustão é recomendação técnica consolidada, por ser a barreira mais eficaz contra acúmulo de gás e monóxido de carbono.
Com que frequência fazer teste de estanqueidade em cozinha industrial?
Recomenda-se ensaio anual da rede, com verificação de pressão dinâmica por setor a cada três a seis meses, além de ensaio obrigatório após qualquer ampliação, troca de equipamento, intervenção na rede ou suspeita de vazamento.
Quanto tempo leva o projeto e a regularização?
Para uma unidade de médio porte, o projeto leva de duas a quatro semanas após o levantamento completo de equipamentos. A regularização total — incluindo análise no Corpo de Bombeiros, execução, ensaios e laudo — costuma ficar entre seis e doze semanas, prazo que aumenta quando há necessidade de ligação nova de gás natural canalizado ou obra de estação de redução.
É possível executar a obra sem parar a cozinha?
Na maioria dos casos, sim. A estratégia é setorizar a execução, trabalhar em janelas noturnas ou de parada programada, montar a rede nova em paralelo à existente e fazer a transferência com a unidade fora de operação por poucas horas. Isso precisa estar previsto no projeto e no plano de obra, não improvisado durante a execução.
Conclusão: a rede de gás é uma utilidade crítica de produção
Em uma cozinha industrial, o gás não é um item de instalação predial: é insumo de processo. Se a pressão cai no aquecimento inicial, o almoço de mil pessoas atrasa. Se a exaustão trabalha sem ar de reposição, a combustão degrada e a equipe adoece. Se o gerador de vapor opera sem prontuário, o passivo é jurídico e humano. O projeto de engenharia é o que transforma esse conjunto de riscos em um sistema previsível, mensurável e auditável — com carga térmica calculada a partir do processo real, setorização que permite manutenção sem parada, segurança ativa intertravada e documentação que sobrevive à próxima reforma.
Se você está implantando uma unidade nova, ampliando a produção, recebeu exigência do Corpo de Bombeiros, notificação do condomínio ou apontamento de auditoria, o passo seguinte é técnico e objetivo: uma vistoria para levantar carga térmica real, medir pressão dinâmica por setor, avaliar o balanço de ar entre exaustão e reposição e verificar a documentação existente. É dessa visita que sai um escopo confiável.
Solicite à Engethink Engenharia a vistoria técnica e o orçamento do projeto de gás da sua cozinha industrial em Belo Horizonte. Informe o volume de refeições por dia, a lista de equipamentos (mesmo preliminar), o tipo de gás e a situação do AVCB: retornamos com escopo, prazo e valor, sem custo na avaliação inicial.
Leia também
- Projeto de gás para restaurante: norma, custo e aprovação em BH
- Laudo de gás para AVCB em BH: o que o Corpo de Bombeiros exige
- Inspeção de vasos de pressão NR-13: prazos e obrigatoriedade
- Dimensionamento de redes de oxigênio hospitalar (NBR 12188)
- Central de GLP: dimensionamento e normas
- Ventilação permanente e exaustão em áreas de gás
- Rede de gás para comércio em BH: normas, custos e manutenção industrial
- Manutenção de gás industrial: periodicidade, ensaios e laudo com ART
Fontes oficiais e referências normativas
- ABNT — NBR 15358, NBR 12712, NBR 13523, NBR 14518 e NBR 12188
- Corpo de Bombeiros Militar de Minas Gerais — Instruções Técnicas e AVCB
- Ministério do Trabalho e Emprego — NR-13 e NR-12
- CREA-MG — registro profissional e ART
- Gasmig — gás natural canalizado em Minas Gerais
- ANVISA — RDC nº 216/2004, boas práticas em serviços de alimentação


